
刀線、壓線、半斷、撕線、糊口、插舌與開窗各有不同製程意義,還要考慮紙厚、纖維方向、折疊順序與機台公差。
包裝與特殊印刷
包裝刀模與特殊印刷完稿
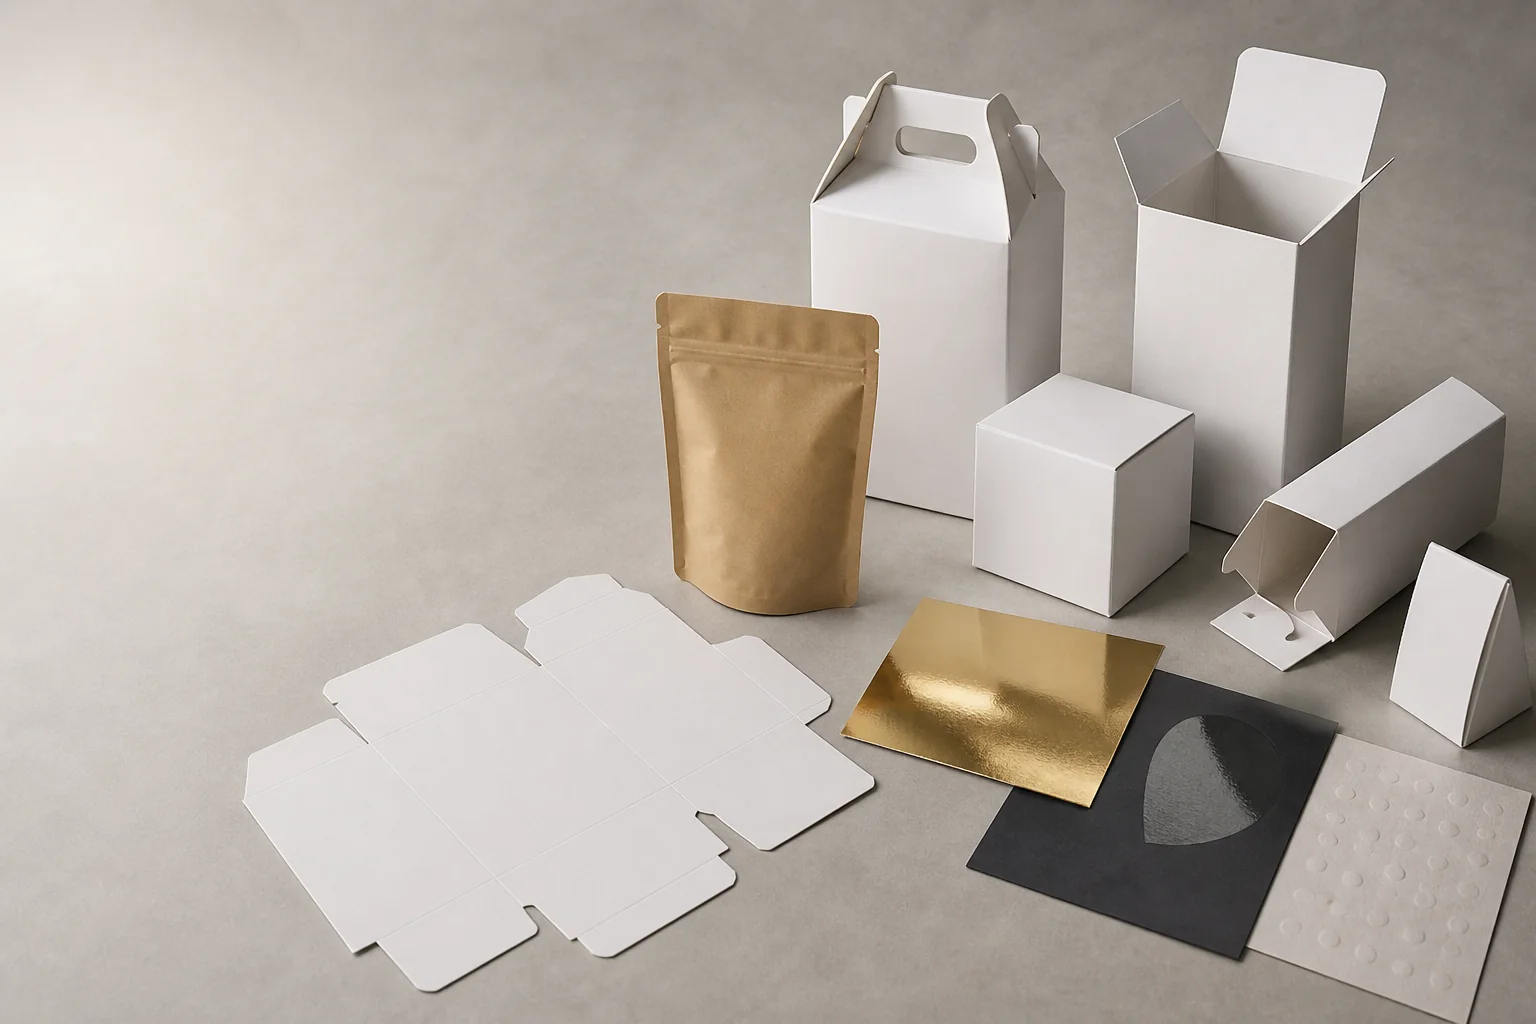
包裝與特殊印刷不能只確認畫面好不好看。包裝盒要先確認結構、材質厚度、刀線、壓線、糊口與組裝公差;網版印刷、白墨、燙金與局部光則需要獨立色版、加工版與套準設定。這些工作必須由了解實際材料、機台和製程的人員判斷。
包裝刀模結構網版逐色分版白墨/燙金加工版Illustrator 向量原始檔
先建立正確認知
PDF 與分色限制
正確製作的 PDF 可以包含向量、專色與分色資訊;問題在於一般從圖片或辦公軟體輸出的扁平 PDF,通常沒有可編輯圖層、正確專色命名、疊印或陷印設定。網版印刷與特殊加工應從 Illustrator 等向量原始檔建立每一個色版,再依輸出廠規格交付 PDF。
網版印刷通常需逐色輸出,並處理套色順序、疊印、陷印、底白與網目。畫面中的 RGB 顏色不等於實際可印油墨。
燙金、打凸、局部光、白墨與刀線通常要建立獨立向量圖層或專色,不能只在成品預覽圖上標示。
刀模檢查項目
設計稿須建立於已確認的結構刀模。
| 項目 | 容易發生的問題 | 專業確認內容 |
|---|---|---|
| 盒型與袋型 | 尺寸相同但結構、開口與組裝方式不同 | 依產品重量、內容物、使用方式與生產設備選擇結構 |
| 刀線與壓線 | 刀線誤當印刷線,壓線位置造成圖文折損 | 使用獨立專色與圖層,標明刀、壓、半斷、撕線及開窗 |
| 材質與厚度 | 紙厚改變後,插舌過緊、盒身爆裂或成品尺寸偏差 | 依紙張、瓦楞、塑料或複合膜厚度調整補償與公差 |
| 糊口與安全區 | 重要文字進入糊口、接縫、折線或封口區 | 保留黏著與機台夾持範圍,重要內容避開結構危險區 |
| 圖文方向 | 組裝後文字倒置、正反面或左右片接錯 | 製作白樣確認折疊順序、視覺正面與各片方向 |
特殊印刷製版
獨立加工版
網版、白墨、燙金與局部光須建立獨立單色版面。
確認幾色、油墨種類、印刷順序、網目、疊印與陷印。漸層與照片可能需要網點分色,並非直接拆成幾張黑稿即可。
透明、金屬或深色材料常需底白版。底白範圍、縮邊與疊印方式會直接影響套準與邊緣露白。
加工版需為純色向量,並符合最小線寬、間距、套準及不可加工區規範;細節過密可能糊版或斷線。
有包裝刀模或特殊印刷案件?
請提供產品尺寸、材質、盒型或袋型、印刷色數、加工方式、數量與現有 AI/PDF 檔案。若已有工廠刀模圖或製版規範,也請一併提供。
